




介绍
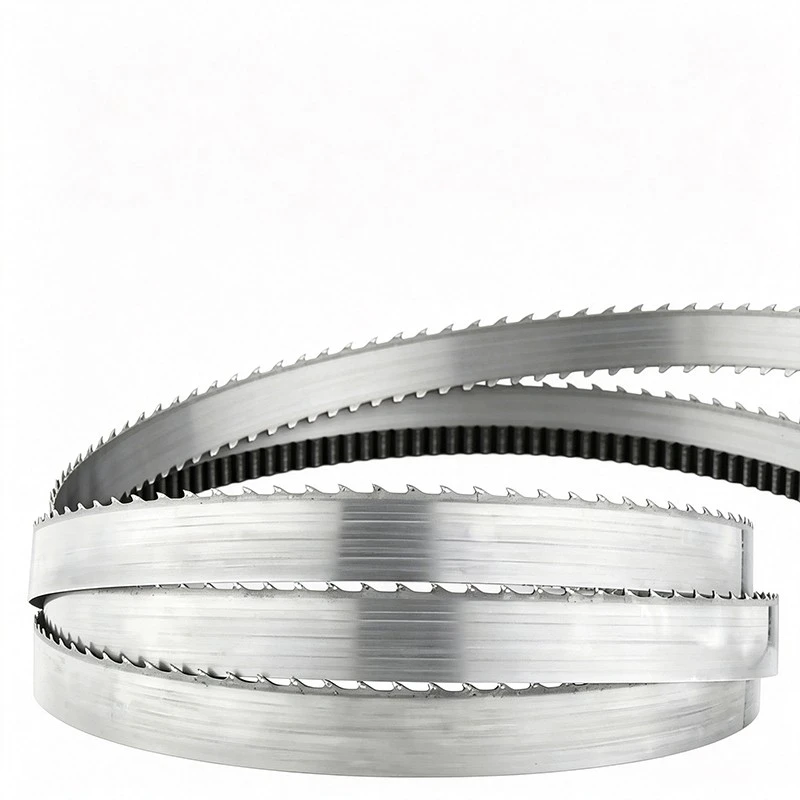
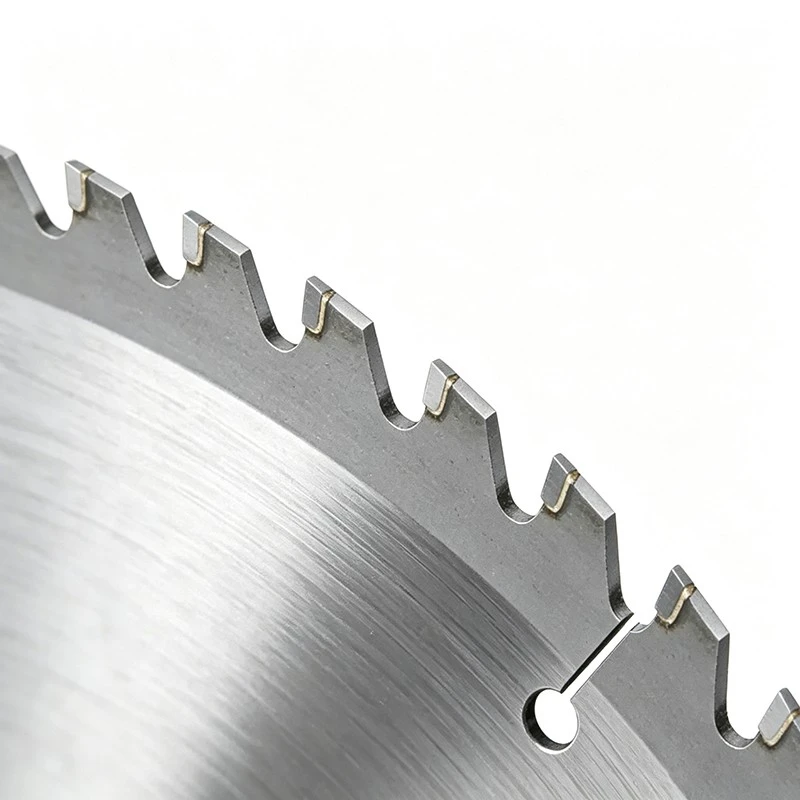
精密细木工、建筑木制品和精美家具制造需要极其光滑的表面光洁度,并且在异国情调的硬木和精致的橱柜面板上最大限度地减少撕裂。-斯普工业-级细齿木刀片专为二次和精加工切割-操作而设计,在这些操作中,表面质量和尺寸精度取代了高速-块体分解。工业木工车间、家具部件制造商和国际批发经销商需要能够消除二次打磨操作并减少材料浪费的工具。
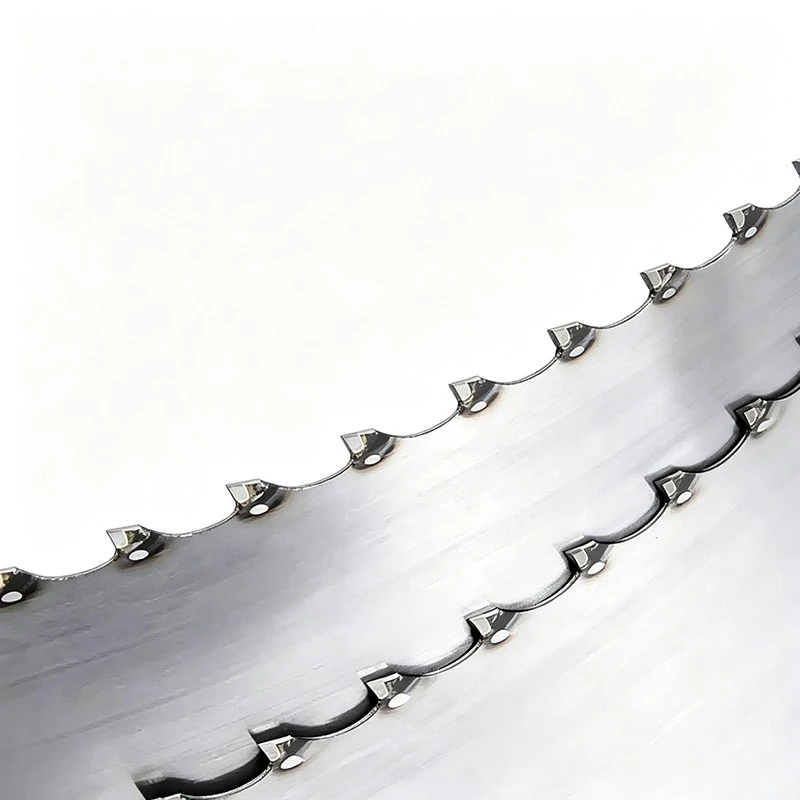
通过利用超-致密、微-晶粒碳化钨尖端钎焊到精密-张紧合金钢体上,我们的细齿木刀片在胡桃木、橡木、枫木和多层胶合板等高价值材料上提供镜面-光滑的切缝。-工厂工程师和 B2B 采购经理受益于减少热变形、延长刃磨之间的刀具寿命以及连续多-班次生产运行期间卓越的刀刃稳定性。

规格
| 技术参数 | 规格标准 | 工程原理和影响 |
| 板材材质 | AISI 4140 高-拉伸铬-钼钢 | 在高旋转速度下提供高扭转刚度和结构稳定性。 |
| 硬质合金刀尖材质 | 亚-微米 ISO K10–K20 碳化钨 | 具有极高的耐磨性和锋利的边缘,可实现干净、-无碎片的划线和交叉-切割。 |
| 割缝宽度(厚度) | 2.0 毫米至 2.6 毫米 | 平衡结构板刚度与最小化木纤维去除。 |
| 牙齿数量和几何形状 | 60T、80T、100T(备用顶部斜角 - ATB / Hi-ATB) | 高齿密度可确保多个切削刃同时啮合,从而消除边缘崩刃。 |
| 动平衡等级 | 平衡至 6,000 RPM(G2.5 精度等级) | 消除微-振动颤动,确保精致饰面上的完美表面光洁度。 |
特征
高-密度齿距工程
精细-切割应用需要高频率的齿啮合来剪切木纤维而不是使其断裂。我们的细齿木刀片采用优化的 80T/100T 配置,具有交替顶部斜角 (ATB) 研磨,可将每齿切屑负载减少 45%,并完全防止层压板上的单板碎裂。
激光-切割防-振动槽
热膨胀和操作谐波是精密柜锯刀片偏差的主要驱动因素。我们集成了专有的铜-插塞激光扩展槽,可抑制声共振并耗散摩擦热,将平整度公差保持在 ± 0.015 毫米以内。
先进的铜-钎焊技术
重交叉{0}}切削载荷下的硬质合金刀尖损耗是低-等级刀具的关键故障点。 Sipu 采用自动化三-金属银-铜-银钎焊夹层,将冲击剪切强度提高了 35%,并确保在遇到结时尖端保持牢固。
制造实力及工厂生产能力
国际批发分销商将 Sipu 视为长期制造合作伙伴,-密切关注质量控制的严格性、生产能力和供应链透明度:
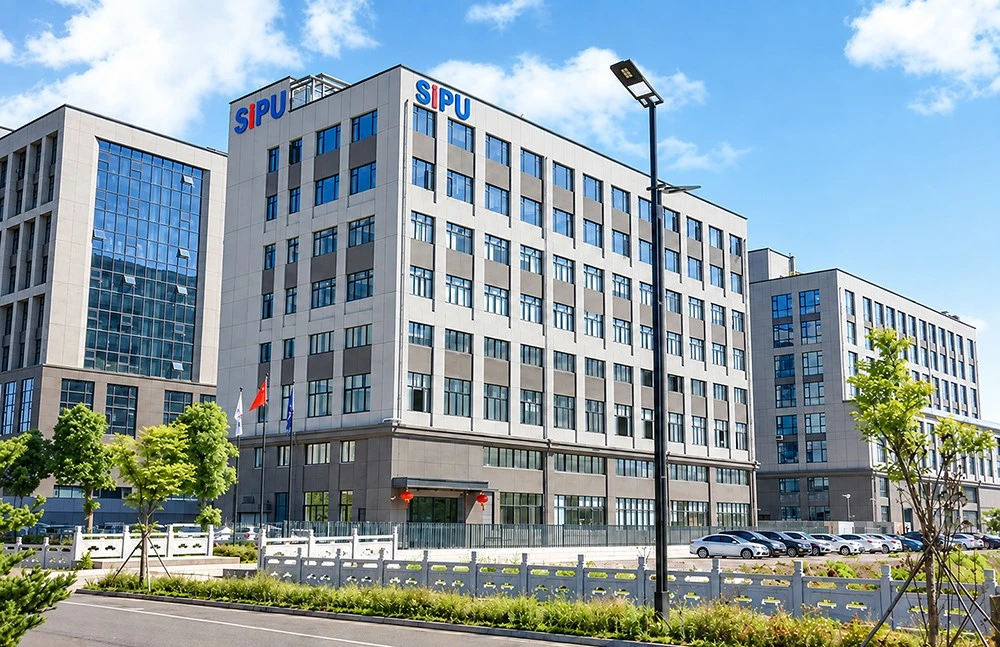
-内部数控磨削和张紧:与仅进行组装{0}}的贸易公司不同,Sipu 拥有完全集成的制造工厂,配备了德国 Vollmer CNC 磨削中心和自动滚轮-张紧机,保证每个生产批次的刀片几何形状相同。
严格的冶金审核:所有传入的合金钢卷都经过光学发射光谱测试,以验证碳和铬的一致性,确保在冲压和镶齿之前整个主体的硬度均匀。
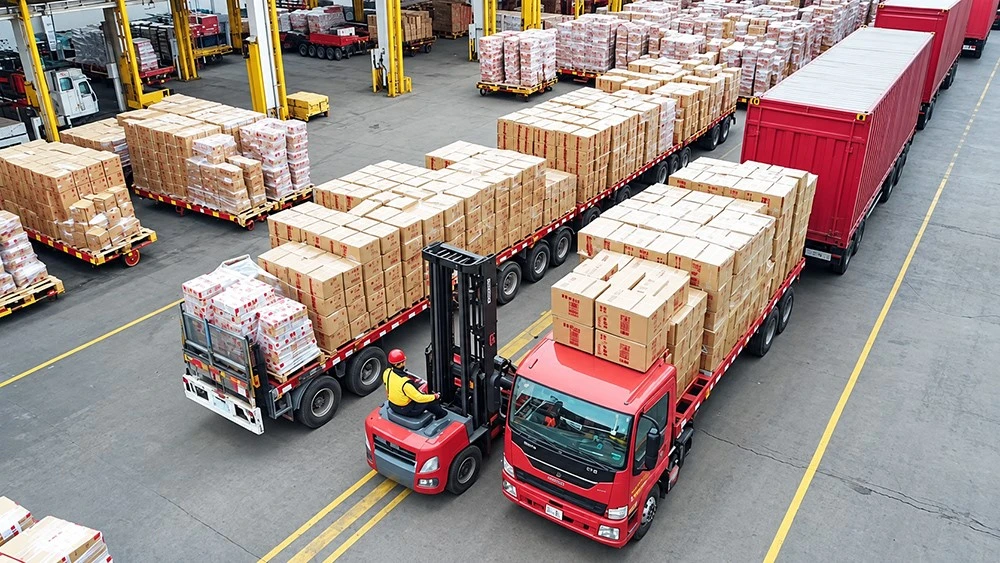
强大的出口物流和包装:成品叶片涂有船用-级 VCI 防锈剂,密封在重型-聚乙烯袋中,并包装在加固双-壁瓦楞纸箱或专为安全洲际集装箱运输而设计的定制木质外箱中。
包装
关于我们
我们的证书


常问问题
问:切割双面三聚氰胺和单板面板时,建议的具体进给速度和转速参数是多少?-
答:为了实现最佳的精加工质量而不产生微-崩角,我们建议将主轴转速保持在 4,500 至 5,200 RPM 之间,并将手动或自动进给速率校准为 6–10 m/min,具体取决于面板厚度和芯密度。
问:Sipu 如何防止板材在长时间的高温-切割班次中翘曲?
答:每个锯板在初始制造过程中都会经历多级-热应力-消除退火过程,然后进行计算机-控制的锤张紧。即使在连续的重载工业工作负载下,这种双-相稳定性也能防止热变形。-
问:定制心轴孔和激光-蚀刻自有品牌的标准最低订购量 (MOQ) 是多少?
答:我们的目录商品标准最小起订量从 30 件起。对于定制 OEM 规格-,例如非-标准针孔配置、专有孔径或自有-标签激光打标-,每个规格的最低订购量为 100 件。
问:哪些预防性维护协议可以最大限度地延长高-齿数-刀片的使用寿命?
答:我们建议每 12 小时主动切割后使用专门的工业溶剂进行超声波树脂去除。此外,专业刃磨应仅在自动化 CNC CBN 磨床上进行,使用工厂-指定的顶部斜角,以保持刀具几何形状。
热门标签: 细齿木刀片,中国细齿木刀片制造商,供应商,工厂